




第9回 【積載効率の向上】複数の中継拠点を活用した配送網の再構築と大型車両の積載率を高める仕組みとは?
調達・物流・SCM
生産財製造メーカーのA社は、関東に2つの工場を構え、全国に製品を供給している。同社では従来、全国12カ所の営業倉庫から顧客(販売店)の受注に応じて即納する体制を敷いていた。顧客への最終配送は、現地の道路事情や販売店の敷地制約から4tトラックが主体であった。
販売店からの小口多頻度納品の要望に対し、即納体制を維持するために、近年はトラックの積載率低下と配送コストの増大が深刻化していた。さらに倉庫維持費用も近年高騰しており、従来の物流体制のままでは収益や安定配送を維持することが困難な状況に陥っていた。
そこでA社では全社的な物流改革の一環として、配送コスト高騰と配送効率低下が顕著だった関東エリアの物流体制再構築に着手した。
内容としては、関東エリアをカバーしていた従来の在庫型倉庫(DC)1か所を廃止して新たな中継拠点を複数設置することで配送コストの低減を図るとともに、持続可能な物流体制の構築を目指した。
改善前の配送網
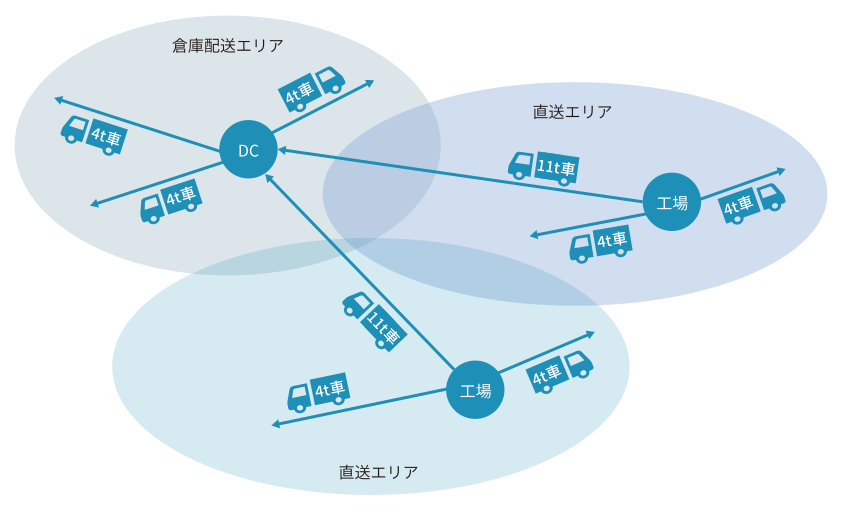
A社における現状の物流構造を分析したところ、現場の効率悪化を招く2つの大きな問題が判明した。
DCから遠方エリアへ向かう4tトラックの回転率は、B地区で1.4回転、C地区で1.2回転、D地区で1.1回転と低迷していた。倉庫から実際の配送地域までの往復移動時間が長く、1日の配送可能時間が大きく制約されていたことが原因である。
DCにおける荷積み作業が手作業を中心としていたため、1回の荷役時間に約40分を要していた。これがドライバーの拘束時間を引き延ばし、車両の稼働効率を下げる要因となっていた。
これらを解消するため、拠点ネットワークと運用ルールの双方からアプローチを行った。
問題点であった低い車両回転率を改善するためには、倉庫から販売店までの物理的な距離を短縮する必要があった。そこで、関東エリアに1カ所のみであった既存のDCを廃止し、より顧客に近いB地区、C地区、D地区の3カ所に拠点を新設した。これにより4tトラックの長距離移動をなくし、1日の配送時間を有効活用できるようになった結果、平均回転率を1.75回転まで引き上げることに成功した。
一方で、拠点数を増やすことは通常、倉庫賃料や管理費といった固定費の大幅なコストアップを招く。これを防ぐため、新設する3拠点はすべて在庫を持たない積み替え専用の通過型センターTCとした。商品を保管せず荷捌き機能のみに特化させた簡易拠点とすることで、多拠点化を実現しながらも拠点全体の維持費を低く抑える工夫を行った。
問題であった荷役時間を短縮するため、工場からTCへの輸送およびTCでの配送車両への積み替え工程において、パレット単位での一貫パレタイズと事前荷揃え作業を導入した。これにより荷役時間を大幅に短縮し、ドライバーの拘束時間を削減した。
単純に各TCへの受注量に応じて発送すると、幹線便の積載率が70%程度まで落ち込む試算となったため、工場から各TCへの輸送する際の積載率の向上にも取り組んだ。
従来、大手顧客は1車満載を条件に工場直送割引の適用を受けていたが、工場別に1車単位で注文をまとめる必要があった。またそれらのほとんどは汎用品であった。
そこで、販売店の在庫のうち汎用品について一定の適正在庫基準を設定し、その基準情報をA社とリアルタイムで共有する仕組みを構築した。
この共有在庫情報を基に、輸送便に空きが生じた場合、汎用品を先行補充送品するルールを確立した。
販売店側も欠品リスクの防止と直送割引運賃の継続適用というメリットが得られるため協力を得ることができ、これにより車両の積載率を向上することが可能となった。
工場からTCへの輸送車両について、従来の11tトラック固定から、状況に応じて積載量の大きい車両(増トン車やトレーラー等)を柔軟に手配できる配車ロジックを導入し、1便あたりの輸送能力を増大させた。
改善後の配送網
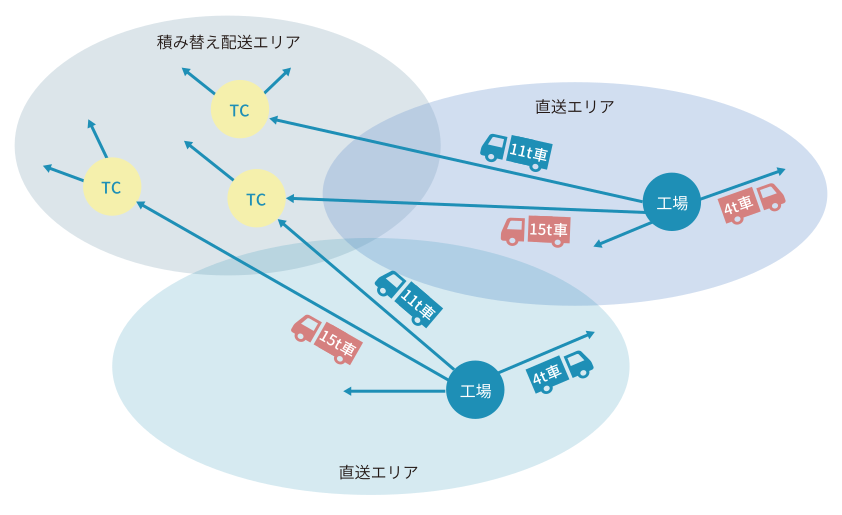
この中継拠点網の再構築により倉庫を1カ所から3カ所に増やしたものの、TCに絞ったこと、および倉庫から販売店へのラストワンマイル配送費の削減効果が大きかったことから、トータルで物流費削減を達成した。
この仕組みを成功させ、安定運用するためには以下の2点に留意する必要がある。
トラックの空きスペースを活用した在庫補充ルールを機能させるには、取引先との合意が不可欠である。
取引先と運用変更の交渉を行う際、単なる自社の都合による押し込み配送と受け取られないよう、在庫管理が不要になることや、在庫切れリスクの低下、受入時の作業省力化などの定量的・定性的メリットを提示する。運用時は試験運用を行うなど、取引先の不安を解消した上での運用変更が必要である。
車両を大型化すると1便あたりの積載量は増えるが、TC側での荷役時間の増加、それに伴い後続便の荷待ち時間の増加を招くリスクがある。
トラックのタイムスケジュールの分散化やバース予約、TCにおけるフォークリフト要員の最適配置などの運用ルールをあらかじめセットで整備しておくことが必要である。
本事例では、ラストワンマイルの短縮や一貫パレタイズの導入、販売店との適正在庫共有による柔軟な補充ルールと車両大型化を組み合わせることで、物流経費の削減、積載効率の向上、荷役時間の削減という成果を生み出している。
「拠点を増やすとコストが増加する」「自社都合の運用変更は顧客に受け入れられない」といった固定観念を捨て、拠点の機能を絞り込むこと、そして双方がメリットを享受し合える在庫共有体制を構築したことが改善に結びついた。自社内だけの最適化にとどまらない全体最適の視点が重要である。
どの機能をどの拠点に持たせるかといった拠点機能の再検討や、ともに物流改善に取り組める取引先はいないかなど、取り組める範囲から検討してみてはいかがだろうか。

dXコンサルティング事業本部
コンサルタント
前職の鉄鋼商社では自動車部品メーカーへの営業活動とデリバリー業務を行い、在庫管理や物流改善を経験。JMAC入社後、物流を中心にコンサルティング支援を行い、直近では物流効率化法への対応について支援を行っている。
自立・自走できる組織へ
信頼と実績のJMACが、貴社の現状と課題をヒアリングし、解決策をご提案します。
Management Hint
Consulting Service
Case


 JMACコンテンツお役立ち検索