




第10回 【積載効率の向上】【荷待ち時間の短縮】工場間輸送で生じる帰り便を活用して輸送費を削減する手法とは?
調達・物流・SCM
化学製品を製造するA社は、関東(工場X)と関西(工場Y)に2箇所の工場を持っている。それぞれの工場では多様な製品を製造しており、全国の顧客に向けて毎日多数のトラックを走らせている。このA社において、工場間の輸送および長距離配送におけるトラックの稼働率を高め、輸送にかかる費用を下げることを目的とした取組を実施した。
A社の2つの工場では、それぞれ地元の異なる運送会社に物流を委託していたため、帰り便が活用されず工場間輸送における空車運行が発生していた。さらに、工場での積み込み時間制限という課題も抱えており、これらの実態を把握するために3つの分析を実施した。
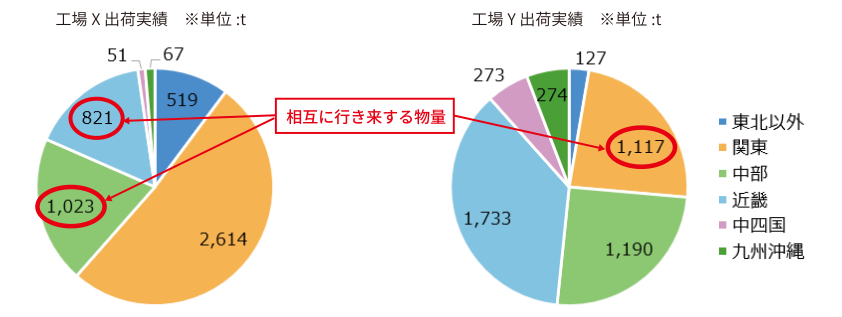
出荷実績の数値情報を分析したところ、両工場間を行き来する物量は月平均で約1000トンと非常に多いことが明らかになった。
工場Yから関東へ向かった運送会社は、帰路に関東の工場Xに立ち寄って関西方面の製品を運ぶことはしていなかった。帰り便の確保は運送会社の自主判断と個別の連絡体制に任されていたからである。これにより、長距離輸送の運賃は、個口ごとの従量運賃による片道運行を前提とした割高な料金設定に固定されていた 。 実際の運行における車両の積載効率と帰り荷の利用状況を調査した結果は以下の表の通りである 。表が示すように、関西から関東へは高い積載効率を達成している一方で、関東から関西への帰り便はほとんどが空車であり、非効率な運行状態にあった 。
| 工場Y(関西)→関東 | 工場X(関東)→関西 | |
| 車両A | 8.3t (92%) | 0t (0%) |
|---|---|---|
| 車両B | 9.4t (98%) | 2t (22%) |
| 車両C | 7.5t (75%) | 0t (0%) |
| 車両D | 8.6t (78%) | 0t (0%) |
さらに、工場における受注締めから出荷までの時間が非常にタイトであることも、この問題を深刻にしていた。当日15時の受注締めに対し、18時までの3時間のみで車両への積み込みを完了させなければならないスケジュールとなっていた。 また、A社には荷物を在庫として保管せずにそのまま仕分けて通過させる配送拠点が存在していた。この拠点へ向かう便は、夜間の仕分け作業に間に合わせるために前日夕方には工場を出発させる必要があった。この時間制約により工場Xでの帰り荷の積込時間が確保できず、三角輸送の障害となっていた。
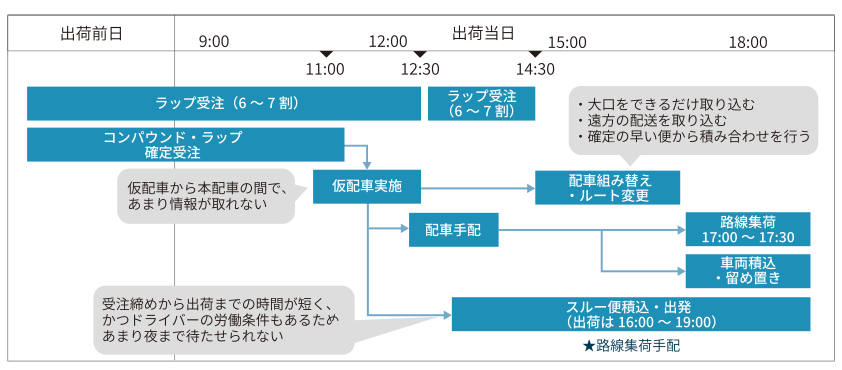
両工場間には十分な輸送物量があり積載効率を高める余地があるものの、受注から出荷までのタイムラインが合致していなかった。そのため、この時間的制約を解消しつつ、帰り便を活用する体制を構築することが必要であった。
関東と関西の両方面を走る長距離車両について、荷主の主導による三角輸送の仕組みを導入し、同時に時間的制約の原因となっていた配送拠点の運用形態を変更した。
まず、各工場の地元の運送会社に頼る個別の手配を改め、荷主企業が全社的に統括する新しい共同の貸切便を設置した。これにより、工場Yを出発して関東の配送先へ納品した後に工場Xへ立ち寄り、関西方面の製品を積み込んで戻る三角輸送の経路を構築した。
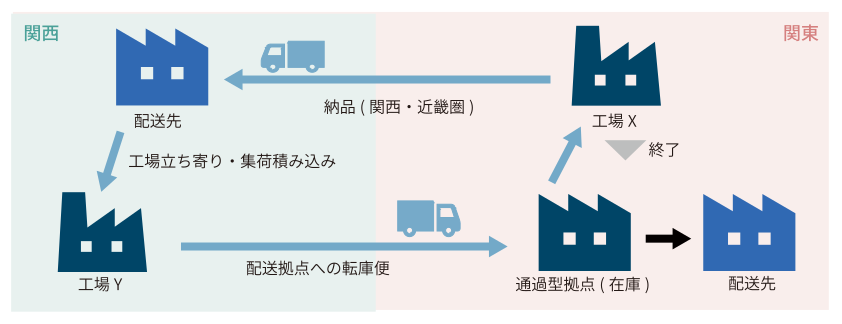
A社では、通過型中継拠点の仕分け作業の時間に追われ、工場で帰り荷を積み込む時間が確保できなかった。そのため通過させるだけの拠点ではなく、あらかじめ在庫を持つ拠点へと切り替えた。この変更により、即時に仕分けて配送しなければならないという時間の縛りを撤廃し、リードタイム上の制約を解消した。
運行の検討においては、繁忙期と閑散期の2ヶ月間にわたる日別の実配送実績数値を用いて、三角輸送を行った場合の費用対効果を模擬試算した。14tの規制緩和車両を2台導入することを想定し、復荷の確保を前提とした往復の特別運賃を新規の物流会社から見積もり、実際の運営体制を構築した。
事前の日別模擬試算において、長距離輸送費用を月間200万円(約14%)削減できる見込みが得られた。
実際の運用に移行するにあたっては、まずは1台の車両を用いた段階的なテスト運行から開始し、月間100万円程度の効果を実現した。
以下の5点に留意して、改革を実行することが重要である。
相互の配送および配車に関する情報共有体制を確立すること。(基本的には荷主からの情報なので可能)
納品条件や時間的な要望を十分に考慮した運行経路の設計と試験運行を重ねること 。
配車業務を一括して統括する管理部門を荷主企業の中に設置すること。
運賃契約の方式を変更すること。従来の個口ごとの従量運賃のままであっては費用の引き下げが難しいため、往復や復荷を前提とした料率での契約をすること 。
共同運行に関わるそれぞれの運送会社に対して、運行距離・拘束時間・役割分担に応じた運賃配分ルールなどの適切な利益還元の仕組みをあらかじめ設計し、協力体制を持続させることである。
2つの工場間における長距離輸送を見直し、荷主が主導する配車体制を構築した。 また、通過型拠点を保管型へと変更することで運行の時間的制約を取り除き、帰り便を活用した三角輸送によって空車回送を抑制した。
工場ごとの個別最適から全社最適へと視点を切り替えることが重要である。
dXコンサルティング事業本部
コンサルタント
入社以来、製造現場の生産性向上支援や新物流センターの企画構想・基本設計、適正在庫化、物流体制の改革推進といったテーマのプロジェクトへ中心的に参画。また、製造現場の知的生産性向上・職場活性化支援活動の経験も積んでいる。
自立・自走できる組織へ
信頼と実績のJMACが、貴社の現状と課題をヒアリングし、解決策をご提案します。
Management Hint
Consulting Service
Case


 JMACコンテンツお役立ち検索